
 English
 Español
 Deutsch
 عربى
Ein Farbcode ist ein Ausgangspunkt und keine vollständige Spezifikation für ein lackiertes Kunststoffbauteil. Vor der Produktion sollten Käufer gemeinsam das Substrat, das Erscheinungsbild der Oberfläche, die Beschichtungsgrenzen, die Leistungsanforderungen und die Genehmigungsmethode definieren.
Zwei Kunststoffabdeckungen können die gleiche Farbreferenz aufweisen, sehen aber bei nebeneinander angebrachter Anordnung unterschiedlich aus. Eine davon kann glänzender erscheinen, eine andere Textur aufweisen oder eine ungleichmäßige Abdeckung an einer Kante aufweisen. Eine Probe, die auf dem Schreibtisch akzeptabel aussieht, kann unter der Beleuchtung, die für die Endkontrolle verwendet wird, auch anders aussehen.
Bei Automobilverkleidungen, Motorradverkleidungen, Robotergehäusen und Gerätekomponenten können diese Unterschiede die Produktakzeptanz beeinträchtigen. Klare Anforderungen helfen den Einkaufs-, Form-, Lackier- und Qualitätsteams, auf den gleichen Fertigteilstandard hinzuarbeiten.
1. Entscheiden Sie, ob das Teil eingegossene Farbe oder eine Lackierung benötigt
Beginnen Sie mit dem gewünschten Ergebnis. Eingegossene Farbe kann die Anforderungen einiger Teile erfüllen, während andere für ein bestimmtes Aussehen oder eine bestimmte Oberflächenleistung eine Lackierung erfordern. Keine der beiden Routen ist automatisch für jede Anwendung die bessere Wahl.
Teilen Sie dem Lieferanten mit, ob die Anforderung die Gesamtlackierung, ausgewählte Oberflächen oder mehrere Farben umfasst. Beziehen Sie alle beabsichtigten Soft-Touch-, Metallic- oder anderen Spezialeffekte als Voraussetzung für die Bewertung ein, anstatt davon auszugehen, dass sie Teil einer Standardoberfläche sind.
Überprüfen Sie die Route anhand der Betriebsumgebung, des Produktionsvolumens und des Kostenziels. Wenn Alternativen willkommen sind, fordern Sie separate Vorschläge mit repräsentativen Mustern und klar dargelegten Annahmen an.
2. Bestätigen Sie die Kompatibilität von Harz und Beschichtung
Geben Sie die Harzsorte, die Verstärkung und etwaige Einschränkungen bei Materialänderungen an. Die bloße Identifizierung von ABS, PC oder PP beweist nicht, dass ein bestimmtes Lacksystem und eine bestimmte Vorbereitungsmethode für das tatsächlich geformte Teil geeignet sind.
Der Hersteller sollte gemeinsam den Untergrund, die Oberflächenvorbereitung, das Beschichtungssystem und die Aushärtungsbedingungen überprüfen. Trennmittel, Handhabungsverschmutzungen und der Zustand der geformten Oberfläche können die spätere Endbearbeitung beeinflussen. Die Reinigung bzw. Behandlung muss sowohl zum Harz als auch zur Beschichtung passen.
Wenn beim Aushärten Wärme verwendet wird, beurteilen Sie die Fähigkeit des Teils, seine erforderliche Form beizubehalten. Material-, Farb- oder Vorbereitungsänderungen sollten einem vereinbarten Überprüfungsprozess folgen, bei Bedarf mit einer erneuten Validierung.
3. Geben Sie Farbe, Glanz und Textur gemeinsam an
Stellen Sie die Farbreferenz und, wenn möglich, ein genehmigtes Muster für das Erscheinungsbild bereit. Fotos können eine Designrichtung vermitteln, aber Beleuchtung, Kameraverarbeitung und Bildschirme machen sie als alleinige Referenz für die endgültige Abnahme unzuverlässig.
Definieren Sie den erforderlichen Glanz und die entsprechende Messmethode. Erklären Sie, ob die Textur von der geformten Oberfläche, der Beschichtung oder ihrem kombinierten Erscheinungsbild herrührt. Eine Veränderung der Textur kann den optischen Eindruck verändern, auch wenn die Sollfarbe unverändert bleibt.
Identifizieren Sie bei zusammengesetzten Komponenten, welche Oberflächen optisch aufeinander abgestimmt sein müssen. Notieren Sie die Identifikation, den Genehmigungsstatus und die Revision des Referenzmusters und halten Sie die Arbeitsreferenzen in einem geeigneten Zustand.
4. Markieren Sie sichtbare Oberflächen, Beschichtungsgrenzen und Maskierungsbereiche
Verwenden Sie eine Zeichnung oder ein mit Anmerkungen versehenes Modell, um primäre sichtbare Oberflächen, sekundäre Oberflächen und verborgene Bereiche zu unterscheiden. Definieren Sie Beschichtungsgrenzen, Kantenabdeckung und jede erforderliche Behandlung der Rückseite.
Markieren Sie Löcher, Kontaktflächen, Clips und andere Merkmale, die unbeschichtet bleiben müssen. Wenn die Beschichtung ein Funktionsmaß beeinflusst, klären Sie, ob die Zeichnungspflicht vor oder nach der Endbearbeitung gilt. Identifizieren Sie akzeptable Kontaktstellen der Vorrichtungen, damit Haltespuren nicht in einem unbeabsichtigten Bereich erscheinen.
Überprüfen Sie Anschnitte, Trennlinien und Auswerfermarken vor der Werkzeugfreigabe. Es sollte nicht davon ausgegangen werden, dass Farbe alle mit der Formgebung verbundenen Oberflächenmerkmale verdeckt. Vorbereitende Abschlussarbeiten sollten explizit im Projektumfang enthalten sein.
5. Trennen Sie die kosmetische Akzeptanz von der Beschichtungsleistung
Eine attraktive Oberfläche stellt keinen Beweis für die Haltbarkeit der Beschichtung dar, und eine Beschichtung, die einen Leistungstest besteht, kann bei der visuellen Prüfung dennoch durchfallen. Definieren Sie beide Anforderungsgruppen.
Kosmetische Kriterien können sich auf Partikel, Laufflächen, freiliegendes Substrat, Nadellöcher, ungleichmäßige Textur und lokale Farb- oder Glanzschwankungen beziehen. Beziehen Sie Akzeptanzgrenzen auf die Sichtbarkeit der Oberfläche und den beabsichtigten Verwendungszweck, anstatt eine unerklärliche Anforderung „perfektes Finish“ auf das gesamte Teil anzuwenden.
Zu den Leistungsanforderungen können je nach Anwendung Haftung, Abrieb, Reinigungsmittelbeständigkeit oder Witterungseinflüsse gehören. Geben Sie die Methode, die Expositionsbedingungen und die Akzeptanzkriterien an. Begriffe wie „Automobillack“ reichen ohne entsprechende Kundenanforderungen und Validierungsumfang nicht aus.
6. Vereinbaren Sie Betrachtungsbedingungen und Messmethoden
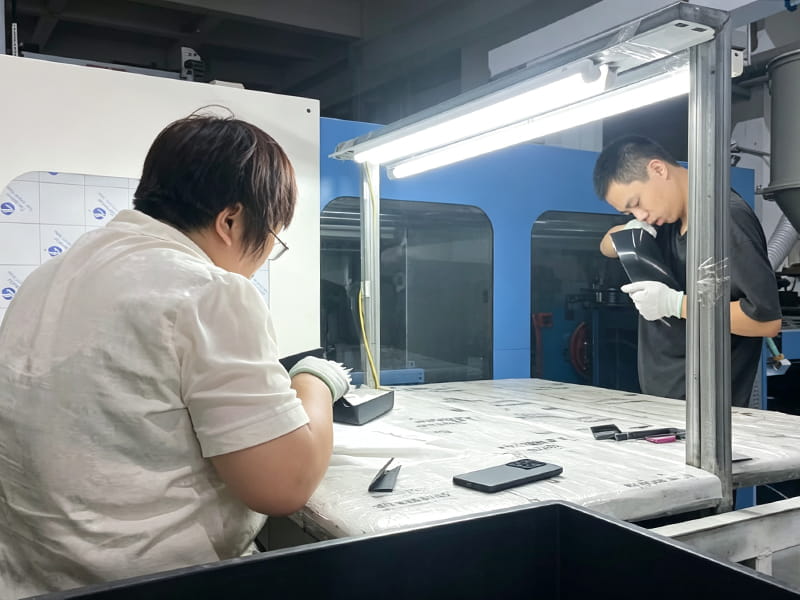
Definieren Sie, wie die visuelle Inspektion durchgeführt wird: Beleuchtung, Betrachtungsabstand, Winkel und Beobachtungszeit. Stimmen Sie diese Bedingungen zwischen dem Lieferanten und dem Empfangskontrollteam ab, damit eine angenommene Lieferung nicht anhand einer nicht genannten Alternative beurteilt wird.
Beim Einsatz von Messgeräten sind Messmethode, geeignete Standorte und Probenpräsentation abzustimmen. Gekrümmte Bereiche, kleine Merkmale, Texturen und Effektlackierungen erfordern möglicherweise einen anderen Ansatz als breite, flache einfarbige Oberflächen.
Stellen Sie numerische Toleranzen erst ein, nachdem Sie sich vergewissert haben, dass die Methode für die Endbearbeitung geeignet ist. Genehmigte Grenzproben können dabei helfen, akzeptable Grenzen zu kommunizieren, sie müssen jedoch klar identifiziert und konsequent verwendet werden.
7. Genehmigen Sie den Mustervertreter für die endgültige Lieferung
Unterscheiden Sie eine Optikreferenz von einem Produktionsfreigabemuster. Eine bemalte Plakette kann ein visuelles Ziel darstellen, ohne dass eine Abdeckung, Maskierung oder Konsistenz über die tatsächliche Bauteilgeometrie hinweg nachgewiesen wird.
Überprüfen Sie vor der Freigabe Teile, die mit dem vereinbarten Substrat und der vereinbarten Endbearbeitungsroute hergestellt wurden. Beziehen Sie Kanten, Aussparungen und andere schwierige Stellen in die Beurteilung mit ein. Überprüfen Sie zusammengehörige Komponenten, wenn das fertige Produkt von ihrer visuellen Koordination abhängt.
Erfassen Sie die Musterrevision, das Beschichtungssystem, relevante Prüfergebnisse und die Genehmigungsverantwortung. Klären Sie, welche Änderungen eine erneute Überprüfung erfordern. Ein anderes Harz, eine andere Farbformulierung oder eine wesentliche Prozessänderung sollten nicht stillschweigend die Genehmigung eines früheren Musters übernehmen.
Vereinbaren Sie, wie genehmigte Muster aufbewahrt und zwischen Käufer und Lieferant verteilt werden. Wenn separate Referenzsätze verwendet werden, stellen Sie sicher, dass sie das gleiche akzeptierte Erscheinungsbild darstellen. Ersetzen Sie beschädigte oder verschlechterte Arbeitsmuster durch einen kontrollierten Genehmigungsprozess, anstatt zuzulassen, dass eine ungeeignete Referenz spätere Produktionsentscheidungen beeinflusst.
8. Nehmen Sie Handhabung und Verpackung in die Spezifikation auf
Die Oberflächenqualität muss die Arbeitsgänge nach dem Lackieren überstehen. Stellen Sie sicher, dass die Teile den richtigen Handhabungs- und Verpackungszustand erreichen, bevor sie gestapelt, zusammengebaut oder in Schutzmaterial eingeschlossen werden.
Überprüfen Sie Separatoren, Beutel, Tabletts und Auflageflächen auf mögliche Kratzer, Markierungen oder Anhaftungen unter den vorgesehenen Lager- und Transportbedingungen. Große Platten benötigen möglicherweise auch Unterstützung, um Bewegungen und unerwünschten Kontakt zu verhindern.
Legen Sie bei Bedarf Kennzeichnung und Rückverfolgbarkeit fest und entscheiden Sie, ob die abschließende Prüfung des Erscheinungsbilds vor dem Verpacken, nach der Montage oder in beiden Phasen erfolgt. Die Verpackung sollte die zugelassene Oberfläche schützen, ohne neue Oberflächenprobleme mit sich zu bringen.
Eine Checkliste für Lackierspezifikationen vor der Produktion
| Spezifikationsbereich | Informationen zur Bestätigung |
|---|---|
| Substrat | Harzsorte, Verstärkung, zulässige Substitutionen und Vorbereitungsanforderungen |
| Zielroute | Eingegossene Farbe, Voll- oder Teilbemalung und eventuelle Spezialeffekte |
| Aussehensziel | Farbe, Glanz, Textur und identifizierte Referenzmuster |
| Beschichtungsabdeckung | Sichtbare Zonen, Grenzen, Kantenabdeckung, Maskierung und Gerätekontakte |
| Leistung | Anwendbare Tests, Expositionsbedingungen und Akzeptanzkriterien |
| Inspektion | Besichtigungsbedingungen, Instrumentenmethoden und genehmigte Grenzproben |
| Musterfreigabe | Repräsentativer Teilezustand, Revision, Verantwortlichkeiten und Änderungsprüfung |
| Lieferschutz | Handhabungszustand, Verpackungskontakt, Trennung und Endkontrolle |
Sehen Sie sich Formen und Lackieren als ein Fertigungsprojekt an
Anforderungen an das Erscheinungsbild sind am nützlichsten, wenn sie das Fertigungsteam erreichen, bevor Werkzeug- und Materialentscheidungen festgelegt sind. Die Auswahl des Harzes, der Zustand der Formoberfläche, die Formqualität und die Wahl der Endbearbeitung tragen alle zum gelieferten Bauteil bei.
Kaidi vereint Formenbau, Spritzguss, Oberflächenlackierung und Montageunterstützung. Bei Projekten, die diese Dienste nutzen, hilft eine gemeinsame Spezifikation dabei, die erforderliche Oberfläche mit der Teilegeometrie, dem Produktionsplan und dem Prüfprozess zu verbinden.
Geben Sie in der Anfragephase die verfügbaren Zeichnungen, Aussehensreferenzen, Betriebsbedingungen und erwarteten Mengen an. Wenn Anforderungen offen bleiben, listen Sie sie zur Überprüfung auf und fordern Sie vor der Produktionsfreigabe einen klaren Vorschlag für die Bemusterung und Validierung an.