
 English
 Español
 Deutsch
 عربى
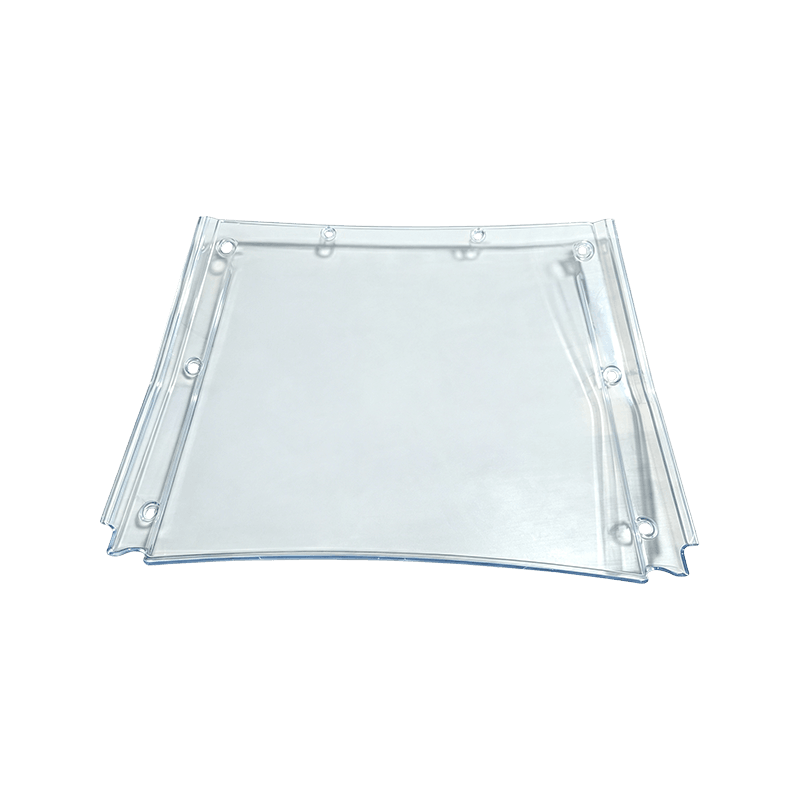
Die Kontrolle des Verzugs beginnt bereits vor dem Formenbau. Bei großen Kunststoffabdeckungen und -platten müssen Design, Harz, Werkzeug, Formverfahren und Handhabungsbedingungen dieselben vereinbarten Form- und Montageanforderungen erfüllen.
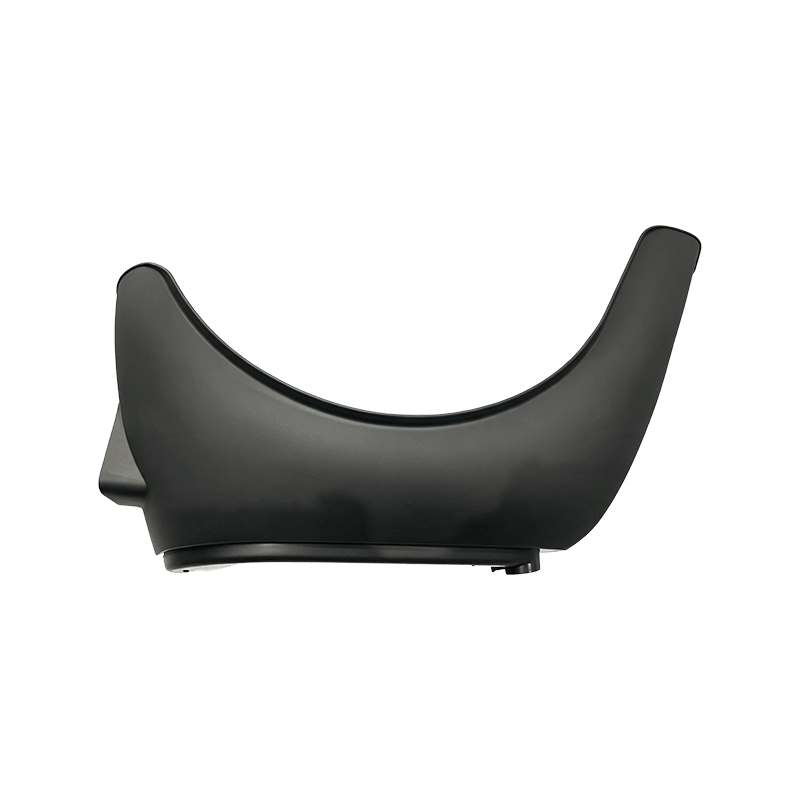
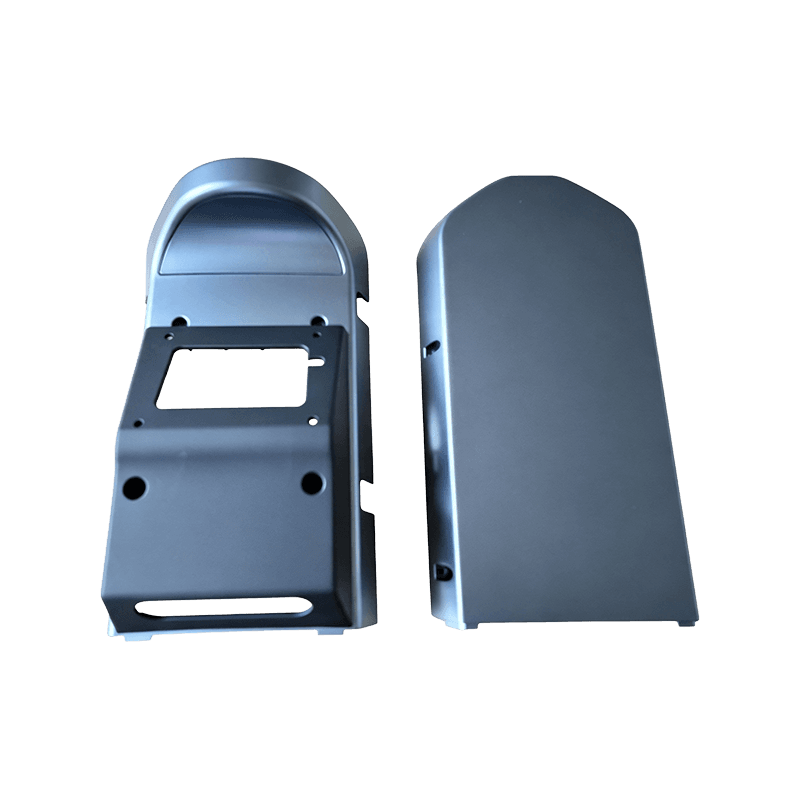
Eine geformte Platte sieht möglicherweise akzeptabel aus, wenn sie die Maschine verlässt, weist jedoch beim Zusammenbau eine unebene Kante auf. Eine Abdeckung kann an einem Befestigungspunkt korrekt sitzen, während sie an einem anderen angehoben wird. Bei Automobilverkleidungen, Motorradverkleidungen und Gerätegehäusen können diese Abweichungen sowohl das Aussehen als auch die Funktion beeinträchtigen.
Die Lösung des Problems erfordert mehr als nur die Anpassung einer Maschineneinstellung. Käufer und Hersteller müssen den Fehler konsistent definieren, seine wahrscheinlichen Ursachen untersuchen und Verbesserungen unter repräsentativen Bedingungen validieren.
1. Verstehen Sie, warum große Abdeckungen Formunterschiede offenbaren
Verzug ist eine Abweichung von der beabsichtigten Form, wie z. B. Durchbiegung, Verdrehung oder angehobene Kanten. Auf einer breiten Fläche oder einer langen Anschlusskante kann sich bei der Installation bereits eine geringfügige Krümmungsänderung bemerkbar machen.
Der praktische Nutzen hängt von der Anwendung ab. Eine dekorative Platte lässt sich anhand des Abstands um ihren Umfang beurteilen, während eine Geräteabdeckung von der Montageausrichtung und dem Abstand um interne Komponenten abhängt.
Beschreiben Sie den tatsächlichen Fehler, anstatt nur zu melden, dass das Teil verzogen ist. Fotos, markierte Messorte und eine Montagedarstellung helfen dem Lieferanten dabei, ein konkretes Problem zu untersuchen und nicht einen undefinierten visuellen Eindruck.
2. Definieren Sie akzeptable Form- und Messbedingungen
Identifizieren Sie die erforderliche Ebenheit, das Profil oder den Montagespalt anhand geeigneter Zeichnungsanforderungen. Ein gebogenes Paneel sollte seiner beabsichtigten Kontur folgen; Es sollte nicht anhand der unerklärlichen Erwartung, flach zu sein, beurteilt werden.
Markieren Sie die Bezüge, Befestigungspunkte und kritischen sichtbaren Kanten. Vereinbaren Sie, ob die Maße für das freie Teil, eine definierte Vorrichtung oder die installierte Baugruppe gelten. Notieren Sie die Stützpositionen und Befestigungsbedingungen, damit beide Parteien die Komponente konsistent bewerten.
Geben Sie außerdem an, wann nach dem Formen Messungen durchgeführt werden und welche Konditionierungsanforderungen relevant sind. Der Vergleich einer warmen Probe direkt nach dem Auswurf mit einer gelagerten Probe kann die Untersuchung verwirren. Die Abnahme soll eine vereinbarte Liefer- bzw. Verwendungsbedingung widerspiegeln.
3. Überprüfen Sie die Wandverteilung und das strukturelle Gleichgewicht
Beginnen Sie die Entwurfsüberprüfung mit Wandübergängen, lokalen Dickstellen, Rippen, Vorsprüngen und Umfangsstrukturen. Unebene Abschnitte können zu einem unterschiedlichen Kühl- und Schrumpfverhalten im gesamten Bauteil führen.
Beurteilen Sie, ob die Verstärkungselemente die erforderliche Steifigkeit bieten, ohne unnötig Material zu konzentrieren. Eine starke Rippenanordnung auf einer Seite einer breiten Platte kann ein anderes Risiko mit sich bringen als eine ausgewogenere Anordnung.
Fügen Sie als Standardlösung nicht überall Dicke hinzu. Überprüfen Sie gemeinsam Steifigkeit, Gewicht, Oberflächenqualität und Formbarkeit. Wenn eine Änderung vorgeschlagen wird, überprüfen Sie deren Auswirkungen auf angrenzende Merkmale und passende Komponenten, bevor Sie das überarbeitete Design freigeben.
4. Wählen Sie das Harz für die vollständige Anwendung aus
Verwenden Sie bei der Überprüfung des Dimensionsverhaltens die spezifische Harzsorte und nicht nur die Polymerfamilie. Berücksichtigen Sie neben den Anforderungen an Betriebstemperatur, Steifigkeit, Schlagfestigkeit und Aussehen auch die Materialdaten des Lieferanten.
Eine Verstärkung kann sowohl die Steifigkeit als auch das Schrumpfverhalten verändern. Bei fasergefüllten Sorten kann die Ausrichtung zu unterschiedlicher Schrumpfung in verschiedene Richtungen führen. Ein steiferes Material führt daher nicht automatisch zu einem weniger verzogenen Bauteil.
Befolgen Sie die Vorbereitungsanforderungen der Sorte und berücksichtigen Sie gegebenenfalls feuchtigkeitsbedingte Dimensionsänderungen. Wenn sich das Material oder der Verstärkungsgrad ändert, überprüfen Sie die Auswirkungen auf Werkzeug, Verarbeitung und Validierung. Ein scheinbar gleichwertiger Ersatz sollte die maßliche Genehmigung nicht ohne Beurteilung erben.
5. Bewerten Sie Anschnitte, Kühlung und Auswurf vor dem Werkzeugbau
Die Formüberprüfung sollte das Befüllen, Verpacken, die Wärmeabfuhr und die Teilefreigabe miteinander verbinden. Die Platzierung der Anschnitte beeinflusst die Fließwege und bei verstärkten Materialien die Ausrichtung. Kühlanordnungen erfordern besondere Aufmerksamkeit in der Nähe dicker Strukturen, tiefer Strukturen und schwer zugänglicher Bereiche.
Überprüfen Sie beide Formhälften und lokale Abschnitte, anstatt davon auszugehen, dass eine geeignete Kühlmitteleinstellung eine gleichmäßige Formoberflächentemperatur gewährleistet. Beziehen Sie die geplante Auswurf- und Unterstützungsvereinbarung in die Diskussion ein.
Durch Simulation können vorgeschlagene Angussanordnungen, Kühlbedingungen und vorhergesagte Verformungen verglichen werden. Behandeln Sie die Ergebnisse als technische Beweise mit angegebenen Materialeingaben und Annahmen. Vergleichen Sie Vorhersagen mit Testergebnissen, bevor Sie sich bei der endgültigen Akzeptanz auf diese verlassen.
6. Richten Sie ein wiederholbares Formprozessfenster ein
Protokollieren Sie während der Versuche die Bedingungen für Materialvorbereitung, Abfüllung, Verpackung und Kühlung zusammen mit dem gemessenen Ergebnis. Überprüfen Sie, ob sich die Verzerrung regelmäßig wiederholt oder zwischen den Proben variiert. Diese Unterscheidung hilft bei der Bestimmung des nächsten Untersuchungsschritts.
Verwenden Sie einen strukturierten Testplan, anstatt mehrere unabhängige Bedingungen ohne Aufzeichnung zu ändern. Halten Sie die Messmethode und Probenaufbereitung konsistent und bewerten Sie, ob eine Verbesserung über mehrere aufeinanderfolgende Teile hinweg anhält.
Überprüfen Sie nach jeder sinnvollen Änderung die gesamte Teilequalität. Ein Zustand, der eine Kante verbessert, an anderer Stelle jedoch Grate, Oberflächenfehler oder Dimensionsprobleme verursacht, ist keine vollständige Lösung. Die Produktionsfreigabe sollte auf einem durchführbaren Prozessbereich und nicht auf einer isolierten akzeptablen Probe basieren.
7. Überprüfen Sie, was passiert, nachdem sich die Form geöffnet hat
Teilfreigabe und nachgelagerte Abwicklung gehören in die Untersuchung. Ein Bauteil, das entfernt wird, bevor es über ausreichende Steifigkeit verfügt, kann sich verformen, insbesondere wenn die Auswurf- oder Handhabungslasten konzentriert sind.
Beobachten Sie, wie die Platte entfernt, übertragen und platziert wird. Prüfen Sie, ob freitragende Kanten, Stapellasten oder Kontaktstellen die Form verändern. Ein kontrollierter Vergleich zwischen normal gehandhabten Proben und individuell unterstützten Proben kann dabei helfen, einen Handhabungsbeitrag zu isolieren.
Vergleichen Sie bei lackierten Teilen die Form vor und nach der Endbearbeitung. Überprüfen Sie nach der Fertigstellung die Aushärtungsbedingungen, Vorrichtungen und Kühlung. Überprüfen Sie dann die Verpackungs- und Lagervorkehrungen, damit ein zufriedenstellend geformtes Bauteil bei späteren Vorgängen nicht verformt wird.
8. Validieren Sie Verbesserungen anhand der realen Baugruppe
Verwenden Sie repräsentative Gegenkomponenten oder eine vereinbarte Prüfvorrichtung, um die wichtigen Stellen zu überprüfen: Befestigungspunkte, lange Kanten, sichtbare Lücken und Abstände. Halten Sie die Bauteilrevision, das Material und den Verarbeitungszustand rückverfolgbar.
Die Montageprüfung soll die Einzelteilmessungen ergänzen. Wenn die normale Befestigung zur Befestigung einer flexiblen Abdeckung vorgesehen ist, definieren Sie die zulässige Installationsmethode. Übermäßige Krafteinwirkung oder Verformung umliegender Teile sollte nicht zu einer informellen Akzeptanzpraxis werden.
Vergleichen Sie für den vereinbarten Validierungsumfang Proben über relevante Produktionsläufe und Umgebungsbedingungen hinweg. Zeichnen Sie Ergebnisse vor und nach Korrekturmaßnahmen auf, identifizieren Sie verbleibende Einschränkungen und holen Sie eine Genehmigung für die definierten Anforderungen ein.
Wenn zur Aufrechterhaltung der Akzeptanz eine Vorrichtung, ein sekundärer Arbeitsgang oder eine geänderte Verpackungsmethode erforderlich ist, dokumentieren Sie dies im Produktionsumfang. Käufer sollten alle Auswirkungen auf Kosten, Kapazität, Inspektion und Lieferung verstehen, bevor sie die Lösung genehmigen.
Eine praktische Checkliste zur Überprüfung des Verzugs
| Überprüfungsphase | Was zu bestätigen ist |
|---|---|
| Produktanforderungen | Geplante Kontur, kritische Bezugspunkte, zulässige Abweichung und Messbedingungen |
| Teiledesign | Wandübergänge, Rippen, Vorsprünge, dicke Bereiche und strukturelles Gleichgewicht |
| Material | Zugelassene Qualität, Schrumpfverhalten, Verstärkungs- und Konditionierungsanforderungen |
| Formenbau | Gate-Layout, lokale Kühlung, Freigabefunktionen und Auswurfunterstützung |
| Formversuche | Aufgezeichnete Bedingungen, wiederholte Messungen und Auswirkungen auf andere Mängel |
| Nachgelagerte Operationen | Handhabung, Lackierung, Unterstützung, Stapelung und Lagerung |
| Endgültige Validierung | Repräsentative Montageprüfungen, Verpackungsschutz und Freigabefreigabe |
Überprüfen Sie das Verzugsrisiko, bevor Sie sich für den Werkzeugbau entscheiden
Stellen Sie in der Anfragephase das Großteilmodell zusammen mit den Verbindungsinformationen, den wichtigsten Formanforderungen und den beabsichtigten Betriebsbedingungen bereit. Bitten Sie den Lieferanten, vor der Werkzeugkonstruktion wahrscheinliche Risikobereiche zu identifizieren und einen Validierungsplan vorzuschlagen.
Kaidi vereint Formenbau, Spritzguss, Oberflächenlackierung und Montageunterstützung für kundenspezifische Kunststoffkomponenten. Bei Abdeckungen und Paneelen hilft die gemeinsame Überprüfung dieser Phasen dabei, den Untersuchungs- und Inspektionsumfang im gesamten Herstellungsprozess zu definieren.
Teilen Sie verfügbare Zeichnungen und Montagereferenzen frühzeitig mit. Klare Annahmebedingungen und eine dokumentierte Überprüfung bieten sowohl Käufer als auch Hersteller eine stärkere Grundlage für die Bewertung von Mustern und die Genehmigung einer wiederholbaren Produktion.